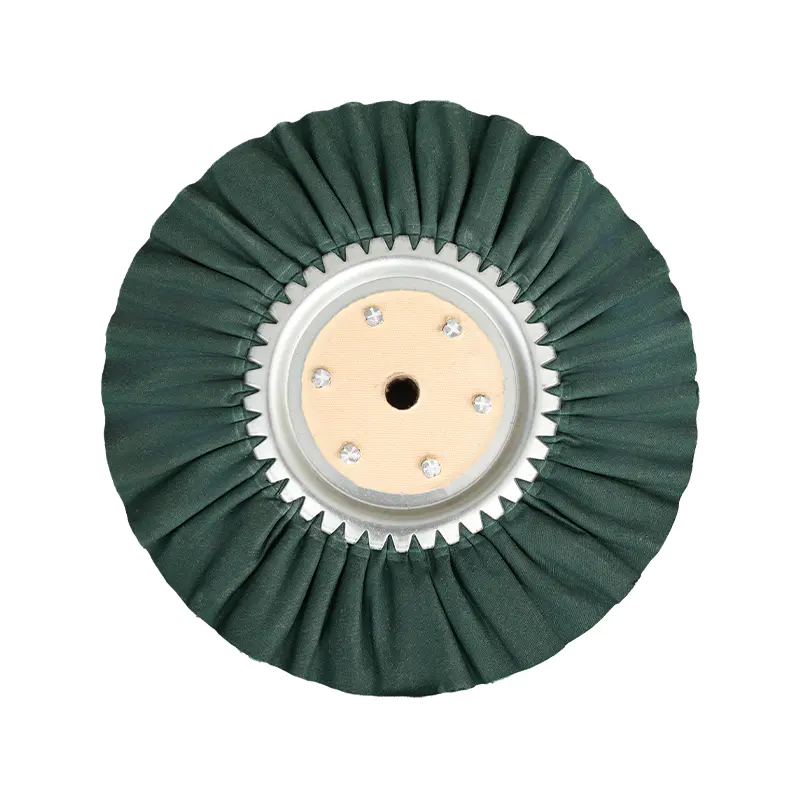
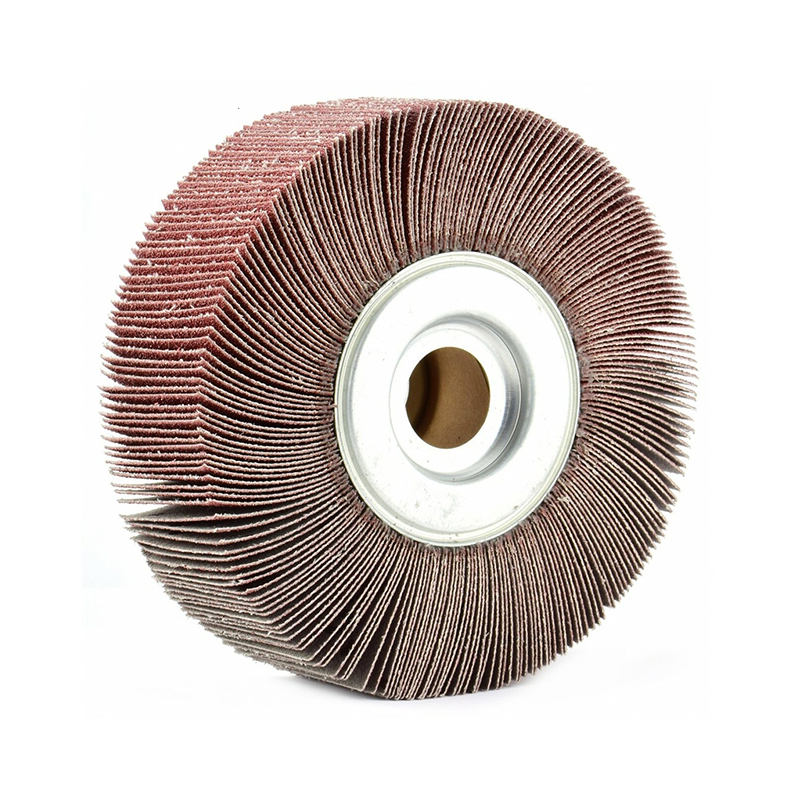
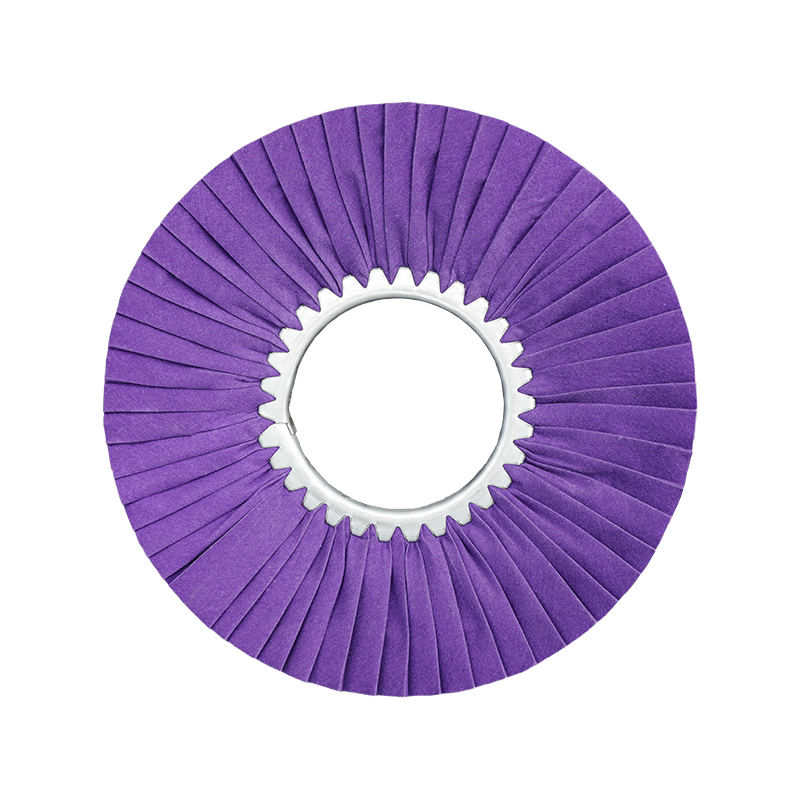
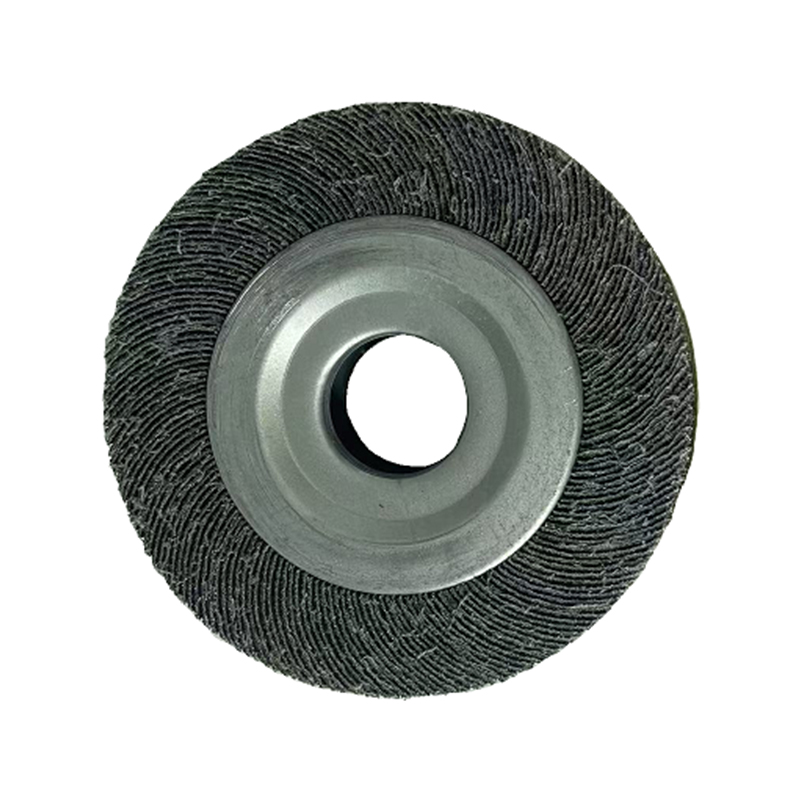
Zirkonialumiinioksidi ja keraamiset hiomanauhat ovat yleensä parhaita metallille, mutta läppäpyörä on usein parempi kuin hihnat kaarevilla tai epätasaisilla pinnoilla
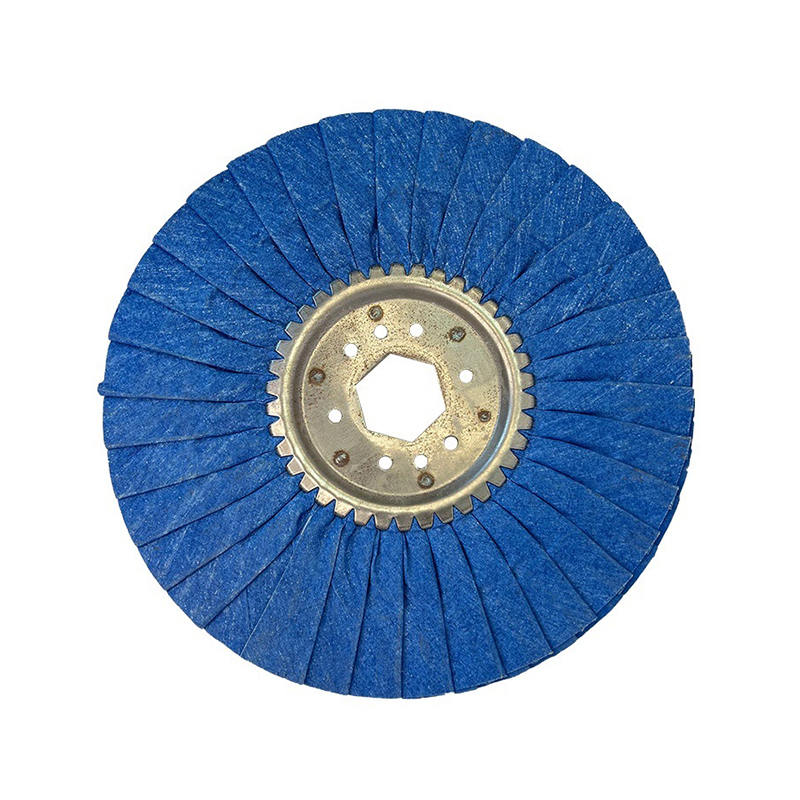
Useimpiin metallintyöstötehtäviin a zirkonia alumiinioksidi tai keraaminen hiomanauha tarjoaa nopeimman massanpoiston ja pisimmän käyttöiän teräkselle, ruostumattomalle teräkselle ja alumiinille. Hiomanauhat eivät kuitenkaan aina ole oikea työkalu jokaiseen työhön. Kun työkappaleessa on hitsejä, käyriä, reunoja tai muotoiltuja pintoja, a läppäpyörä toimii usein paremmin kuin litteä hihna, koska sen päällekkäiset hiomaläpät mukautuvat epäsäännöllisiin muotoihin ja poistavat silti tasaisen materiaalin. Tämän oppaan loppuosassa kerrotaan hiomaraetyypeistä, karkeuden valinnasta ja erityistilanteista, joissa hihnan vaihtaminen läppälaikkaan tuottaa paremman viimeistelyn lyhyemmässä ajassa.
Miksi hiomaraetyyppi on tärkeämpi kuin hihnan merkki
Suurin yksittäinen tekijä, joka määrittää, kuinka hyvin hiomanauha toimii metallilla, on hiomamineraali, joka on sitoutunut sen pintaan, ei taustamateriaali tai nauhan yleinen rakennelaatu. Eri raetyypit murtuvat ja teroittuvat eri nopeuksilla, mikä vaikuttaa suoraan leikkausnopeuteen ja hihnan käyttöikään terästä, ruostumatonta terästä tai ei-rautapitoisia metalleja työstettäessä.
Zirkonia alumiinioksidi
Zirkonialumiinioksidirakeet murtuvat jatkuvasti paljastaen tuoreet leikkuureunat, mikä tekee siitä hyvin sopivan hiiliteräksen ja ruostumattoman teräksen raskaaseen massan poistoon. Se kestää tyypillisesti huomattavasti pidempään kuin tavallinen alumiinioksidi raskaassa paineessa, joten se on yleinen ensimmäinen valinta hitsin hiontaan ja raskaaseen purseenpoistoon.
Keraaminen alumiinioksidi
Keraaminen rake on suunniteltu mikrokiteisellä tasolla itsestään teroittumaan jatkuvasti, mikä antaa sille tavallisista raketyypeistä pisimmän käyttöiän ja parhaan suorituskyvyn korkeassa lämmössä, joka syntyy aggressiivisen metallin hionnan aikana. Se maksaa enemmän hihnaa kohden, mutta usein vähentää hioma-aineen kokonaiskulutusta tuotantoajon aikana, koska hihnoja kuluu vähemmän.
Alumiinioksidi
Vakioalumiinioksidi on taloudellisin vaihtoehto, ja se toimii riittävän hyvin kevyessä metallin hionnassa, viimeistelytöissä ja pehmeämmissä metalleissa, kuten alumiinissa tai messingissä, joissa aggressiivinen massanpoisto ei ole ensisijainen.
Karkeuden yhdistäminen metallintyöstövaiheeseen
Oikean karkeusjärjestyksen valitseminen estää ajanhukkaa ja vähentää riskiä jättää näkyviä naarmuja, joiden poistaminen vaatii ylimääräisiä viimeistelyjä. Useimmat metallinvalmistusliikkeet etenevät karkeasta hienoon sen sijaan, että hyppäävät suoraan hienoon karkeeseen.
- Karkea karkeus, noin 36-60, poistaa nopeasti hitsit, valssaushilsettä ja raskaat pintavirheet.
- Keskirakeus, noin 80-120, sekoittaa hiontajälkiä ja valmistelee pinnan viimeistelyä varten.
- Hienojakoinen karkeus, noin 150-240, tuottaa sileän esikiillotuspinnan, joka on valmis pinnoitusta tai loppukiillotusta varten.
Useamman kuin yhden karkeusaskeleen väliin jättäminen jättää yleensä syviä naarmuja karkeammasta läpiviennistä edelleen näkyville hienomman vaiheen alle, mikä pakottaa uudelleentyöskentelyn, joka maksaa enemmän aikaa kuin koko sarjan seuraaminen.
Metallityön yleisten hiomavaihtoehtojen vertailu
Alla olevassa taulukossa verrataan metallille yleisimmin käytettyjen hiomatyyppien tyypillisiä suorituskykyominaisuuksia, mukaan lukien missä hiomanauha on ihanteellinen ja missä vaihtaminen läppälaikkaan tuottaa paremman tuloksen.
Kun a Läppäpyörä On parempi valinta kuin hiomanauha
Hiomanauha toimii parhaiten tasaisella tai kevyesti kaarevalla massalla, jota pidetään johdonmukaista kontaktipyörää tai levyä vasten. Kun työkappaleen geometria muuttuu epäsäännölliseksi, a läppäpyörä tuottaa yleensä tasaisemman viimeistelyn, koska sen erikseen asennetut hiomaläpät taipuvat itsenäisesti seuraamaan muotoja, putkien käyriä ja hitsattuja liitoksia, joihin jäykkä hihna ei pääse tasaisesti.
Hitsauksen sekoitus pyöreällä tai epäsäännöllisellä materiaalilla
Pyöreissä putkessa, putkiliittimissä ja valukomponenteissa läppäpyörän joustavat läpät kietoutuvat kaarevuuden ympärille ja sekoittuvat hitsaushelmet tasaisesti ilman litteitä kohtia, joita hihna voi jättää jälkeensä pyöristetyillä pinnoilla.
Reunojen ja kulmien purseenpoisto
Teräviä reunoja ja kulmia on vaikea hioa tasaisesti hihnalla pyöristämättä niitä epätasaisesti tai talttamatta ympäröivää pintaa. Läppäpyörän yksittäiset läpät tuottavat hallitun ja tasaisemman reunan katkeamisen.
Vähentynyt lämmön muodostuminen ohuelle metallilevylle
Koska vain pieni osa läppäpyörästä koskettaa pintaa milloin tahansa, se tuottaa vähemmän keskittynyttä lämpöä kuin jatkuvassa kosketuksessa koko pintaan kulkeva hihna, mikä vähentää ohuen metallilevyn vääntymisen tai värjäytymisen riskiä viimeistelyvaiheiden aikana.
Läppäpyörän rakenne ja karkeusvaihtoehdot
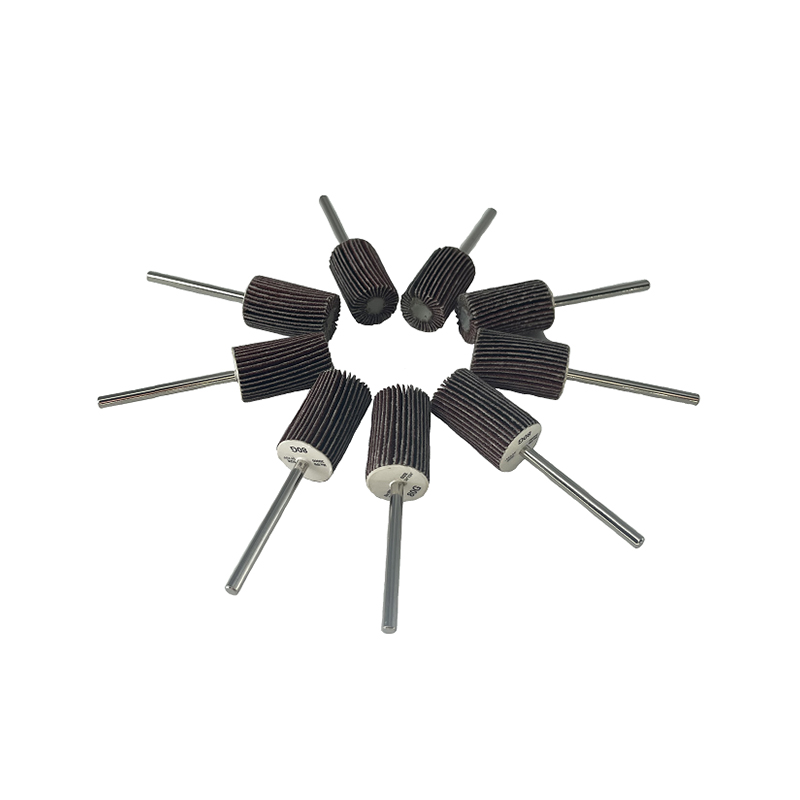
A läppäpyörä koostuu päällekkäisistä hiomakangasläpäistä, jotka on asennettu säteittäisesti keskinavan tai varren ympärille. Kun ulkoläpät kuluvat käytön aikana, tuoretta hankaavaa materiaalia paljastuu jatkuvasti alla, mikä pitää leikkaustuloksen tasaisena suurimman osan pyörän käyttöiästä sen sijaan, että se putoaisi jyrkästi pinnan kuluessa, kuten kulunut hiomanauha usein tekee.
- Karkeat läppäpyörät, karkeus noin 40-60, kahva hitsin alkuhiontaan ja raskaan kalkin poistoon.
- Keskikokoiset läppäpyörät, karkeus noin 80-120, sekoittuvat ja tasoittavat pintoja karkean hionnan jälkeen.
- Hienot läppäpyörät, joiden karkeus on noin 180–320, valmistelevat metallia kiillotusta tai pinnoitusta varten.
- Läppäpyöriä on saatavana litteinä, karaan asennettuina ja asentamattomina kiekkomaisissa muodoissa, jotka sopivat kulmahiomakoneisiin, penkkihiomakoneisiin ja poraan asennettaviin kokoonpanoihin.
Käytännön vinkkejä metallin hionnan pidempään käyttöikään
Riippumatta siitä, käytetäänkö liikkeessä hihnoja vai läppäpyöriä, muutamat käyttötavat pidentävät jatkuvasti hioma-aineen käyttöikää ja parantavat metallin viimeistelyn laatua.
Säädä kosketuspainetta
Liiallinen paine ei nopeuttaa materiaalin poistoa suhteellisesti, se tuottaa pääasiassa lämpöä ja nopeuttaa hankaavaa kulumista. Hiomarakeiden leikkaaminen kohtuullisella ja tasaisella paineella tuottaa tasaisemman lopputuloksen ja pidemmän tuotteen käyttöiän.
Yhdistä nopeus materiaaliin
Hioma-aineen käyttäminen liian nopeasti pehmeämmille metalleille, kuten alumiinille, voi aiheuttaa kuormitusta, jolloin metallihiukkaset tukkivat hiomapinnan ja heikentävät leikkaustehoa. Nopeuden pienentäminen hieman pehmeämmissä metalliseoksissa tyypillisesti parantaa sekä viimeistelyä että kulutuksen kestoa.
Pidä työ viileänä
Ajoittainen tauko, jotta työkappale jäähtyy, estää lämmöstä johtuvan ruostumattoman teräksen värjäytymisen ja vähentää ohuen levyn vääntymisen mahdollisuutta pitkien viimeistelyjaksojen aikana.
Valitse projektiisi hiomanauhan ja läppäpyörän välillä
Yhteenvetona voidaan todeta, että zirkonialumiinioksidi- tai keraaminen hiomanauha on edelleen vahvin valinta tasaiselle pinnalle, suuren volyymin metallimassan poistoon. läppäpyörä on yleensä parempi työkalu aina, kun työkappaleessa on käyriä, reunoja, hitsejä tai ohutta materiaalia, joka on herkkä lämmölle. Monet metallinvalmistusliikkeet pitävät molemmat hiomamuodot käsillä ja valitsevat niiden välillä kunkin työn tietyn geometrian perusteella sen sijaan, että luottaisivat yhteen hiomatyyppiin jokaisessa tehtävässä.
Hiomanauhojen ja läppäpyörien toimittajia verrattaessa kannattaa tarkistaa, onko hiomaraetyyppi, läpän tiheys ja taustamateriaali määritelty selkeästi, sillä nämä tiedot määrittävät todellisen leikkuutehon paljon luotettavammin kuin pelkkä hinta. Valmistaja, joka tarjoaa molempia tuotelinjoja rinnakkain, helpottaa oikean hiomamuodon sovittamista metallintyöstöprojektin jokaiseen vaiheeseen vaihtamatta toimittajaa.