Syvä ruoste teräskannattimessa, valssihilse ruostumattomassa levyssä, pyörrejälkiä alumiinikotelossa – jokainen pinta tarvitsee erilaisen lähtökohdan, ja väärän hiekkapaperin karkeuden poiminta on yleisin syy, miksi viimeistely kestää kaksi kertaa niin kauan kuin sen pitäisi. Lyhyt vastaus: useimmat metallityöt kulkevat karkeustikkaita 40:stä 400:aan . Aloita 40–80 karkeudesta poistaaksesi ruosteen, maalaaksesi tai hitsataksesi helmiä, siirry arvoon 120–180 poistaaksesi naarmut, tarkenna karkeudella 240–320 ja lopeta 400:aan tai hienompaan ennen kiillotusta. Valmistamme kiillotuspyöriä ja kiillotusaineita rauta-, keittiö-, koru- ja autotehtaille, ja hiekan valinta on asiakkaiden ensimmäinen kysymys ennen kuin mikään vanne koskettaa osaa. Näin valitset oikein.
Mitä karkeusluvut todella kertovat sinulle
Arkin takapuolelle painettu numero kuvaa hankaavien hiukkasten kokoa. Pohjois-Amerikassa yleisellä CAMI-asteikolla se heijastaa sitä, kuinka monta jyvää mahtuu yhden neliötuuman luokitusnäytön läpi: pienemmät luvut tarkoittavat suurempia, aggressiivisempia jyviä; Suuremmat luvut tarkoittavat hienompia hiukkasia ja matalampia naarmuja . Hionta on todella hallittua naarmuuntumista – näkemäsi viimeistely on yksinkertaisesti kuvio, jonka naarmut jättävät jälkeensä. Tästä syystä ammattilaiset suunnittelevat rouhesarjan yhden maagisen numeron metsästämisen sijaan.
Karkeat rouheet (40-80): poistotyöt
Käytä tätä valikoimaa materiaalin kuorimiseen, ei kaunistamiseen: ruostehilse, vanha maali, syvä kuoppaus ja hitsaushelmet. Syövytetyssä teräsrungossa 40 tai 60 karkeus on nopein reitti metallin puhdistamiseen. Karkea paperi jättää syviä naarmuja, jotka on poistettava joka myöhemmässä vaiheessa, joten älä aloita karkeammin kuin vaurio vaatii.
Keskirakeet (100-150): tasoitus ja korjaus
Tämä on työhevossarja yleishiontaan ja karkeiden pintojen hiontaan. Jos osa on puhdas mutta epätasainen – hiomajälkiä, kevyttä hilsettä, naarmuja edellisestä korjauksesta – tästä aloittaminen säästää sekä aikaa että metallia.
Hienot rouheet (180-320): esikäsittely
Hienopaperit pyyhkivät pois keskirakeiden jättämän naarmukuvion ja valmistelevat pinnan viimeistelyä varten. Useimmille teräs- ja ruostumattomille osille, jotka suuntautuvat kiillotuspyörään, 320 on käytännöllinen pysäytyskohta.
Huippuhienoja rouheita (400 ): viimeiset siirrot
Nämä lajikkeet poistavat hyvin vähän varastoa. Ne on tarkoitettu loppusekoitukseen, pehmeiden metallien kevyen hapettumisen leikkaamiseen ja märkähiontaan juuri ennen peilikiillotusta.
| Grit Range | Luokka | Paras | Pinta Se Leaves |
|---|---|---|---|
| 40-60 | Karkea | Ruostetta, maalia, raskasta hilsettä, hitsaushelmiä | Syviä näkyviä naarmuja |
| 80-120 | Karkea to medium | Karkeiden naarmujen sekoitus, reunatyöt | Tasainen naarmukuvio |
| 150-240 | Keskikokoisesta hienoon | Yleinen tasoitus, muotoilu, esiviimeistely | Hienoja naarmuja, satiininen ulkonäkö |
| 320-400 | Hyvä | Viimeinen ajo ennen pyörien kiillotusta | Sileä matta, lähes naarmuuntumaton |
| 600 | Erittäin hieno | Märkähionta ja peiliesikiillotus | Puolikiiltävä, valmis yhdistettäväksi |
Yhdistä karkeus penkin metalliin
Sama karkeus käyttäytyy hyvin eri tavalla alumiinilla kuin karkaistulla teräksellä. Pehmeät metallit leikkaavat nopeasti ja tukkivat paperin; kovametallit kestävät leikkaamista ja palkitsevat terävät, kestävät rakeet. Pikavalinnat metallilla:
- Alumiini ja messinki: aloita enintään 120 karkeammin, ellei vaurio ole syvä; piikarbidi leikkaa pehmeät metallit siististi ilman talttausta.
- Hiiliteräs: alumiinioksidi käsittelee ruostetta, hilsettä ja hitsauksen sekoittumista alhaisin kustannuksin.
- Ruostumaton teräs: kiipeä tasaisten karkeusasteiden läpi ja lopeta 320-400; ohitetut vaiheet näkyvät uudelleen juovina peilipinnan alla.
- Kupari: äärimmäisen pehmeä – 220 grit on yleensä tarpeeksi karkeaa jopa näkyville vaurioille.
Nämä säännöt ulottuvat kertakorjauksesta kiinnikkeiden, kiinnikkeiden ja liitosten tuotantoeriin. Sama logiikka ohjaa meitä kiillotustyöt metallityökalujen valmistajien kanssa , jossa viimeistelytarvikkeet sovitetaan kuhunkin materiaaliin ennen kuin linja edes alkaa.
Hiomatyypit, jotka kestävät metallia
Karkeuden koko määrittää, kuinka syvälle kukin naarmu menee; hiomatyyppi määrittää, kuinka kauan paperi leikkaa. Kolme jyvää peittää lähes jokaisen metallityön.
Alumiinioksidi on oletusarvo teräkselle ja raudalle. Sen rakeisuus on sitkeää ja lohkeilevaa, ja se murtuu tuoreiksi leikkuureunoiksi kuluessaan, joten arkki pysyy terävänä pitkään halvemman paperin kiillotuksen jälkeen. Liimattu joustavaan kankaaseen paperitaustan sijaan, samasta hioma-aineesta tulee läppälaikka, joka seuraa käyriä, joihin jäykkä arkki ei pääse:
 Alumiinioksidiläppälaikka teräksen hiontaan Alumiinioksidi grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Näytä tuote →
Piikarbidi on terävämpi, kovempi ja hauraampi – parempi valinta alumiinille, kuparille ja messingille sekä märkähiontaan. Kalsinoidut teräslajit pitävät reunansa lämmössä ja jättävät hienomman, kontrolloidumman naarmukuvion pehmeille metalleille:
 Kalsinoitu piikarbidiläppäpyörä pehmeille metalleille Kalsinoitu piikarbidi pysyy terävänä lämmössä ja leikkaa minimaalisella palovammalla, joten tämä vanne sopii hyvin alumiinin, kuparin, messingin ja ruostumattoman teräksen hienompaan, kontrolloituun viimeistelyyn. Näytä tuote →
Zirkonia ja keraamisia rakeita kuuluvat korkeapaineiseen konehiontaan käsin hionnan sijaan. Tartu niihin raskaan massan poiston aikana ja vaihda sitten alumiinioksidiin tai piikarbidiin jokaista hienompaa vaihetta varten.
Karkeuden eteneminen, joka estää uudelleentyöskentelyn
Tässä on sääntö, joka erottaa puhtaan lopputuloksen hukkaan menneestä iltapäivästä: etene karkeusaskel kerrallaan äläkä koskaan ohita enempää kuin yhtä luokkaa . Hienompi paperi ei pysty poistamaan naarmuja, jotka ovat syvempiä kuin sen omat rakeet – se vain kiillottaa niiden ympärillä olevan pinnan, ja piilotetut naarmut tulevat näkyviin heti, kun kiillotusaine leviää.
- Aloita karkeimmasta karkeudesta, jota vahinko todella vaatii – eikä karkeammasta.
- Hio yhteen johdonmukaiseen suuntaan kevyellä ja tasaisella paineella, kunnes koko pinnalla on tasainen naarmukuvio.
- Pyyhi pois kaikki pöly ja siirrä sitten tasan yksi karkeus ylöspäin: 80:sta 120:een, sitten 180:een ja sitten 240:een.
- Käännä hiontasuuntaa 90 astetta jokaisessa vaiheessa; kun vanhat naarmut katoavat, se karkeus on valmis.
- Pysähdy 320-400 asteeseen satiiniviimeistelyä varten tai jatka 600:aan ja hienompaan, jos osa on suunnattu peilin kiillotukseen.
Missä hionta loppuu ja kiillotus alkaa
Jopa 1000 karkea paperi naarmuuntuu edelleen – vain erittäin hienosti. Todellinen peili ei tule ollenkaan hiekkapaperista; se tulee kiillotuspyöristä ja seoksista, jotka leikkaavat ja tasoittuvat mikroskooppisella tasolla. Useimpien metalliosien vaihtopiste on a Pintakarkeus 320-400 : tasalaatuinen, puhdas ja riittävän syvä naarmuton kestääkseen kiillotuksen.
Yhdisteet noudattavat samaa logiikkaa kuin rakeet, ja ne on värikoodattu leikkausteholla. Keltaiset ja ruskeat teräslajit leikataan ja tasaavat heti hionnan jälkeen; valkoiset laatut tuovat teräksen kirkkaan viimeistelyn; ja vihreä seos on alan standardi ruostumattoman teräksen peilipinnalle ja kromatut osat.
 Kromioksidivihreä kiillotusyhdiste Vihreä seos kromioksidin kanssa on alan standardi ruostumattoman teräksen ja kromattujen osien peiliviimeistelyssä, joka viimeistelee karkeustikkaat viimeisenä värjäysvaiheena. Näytä tuote →
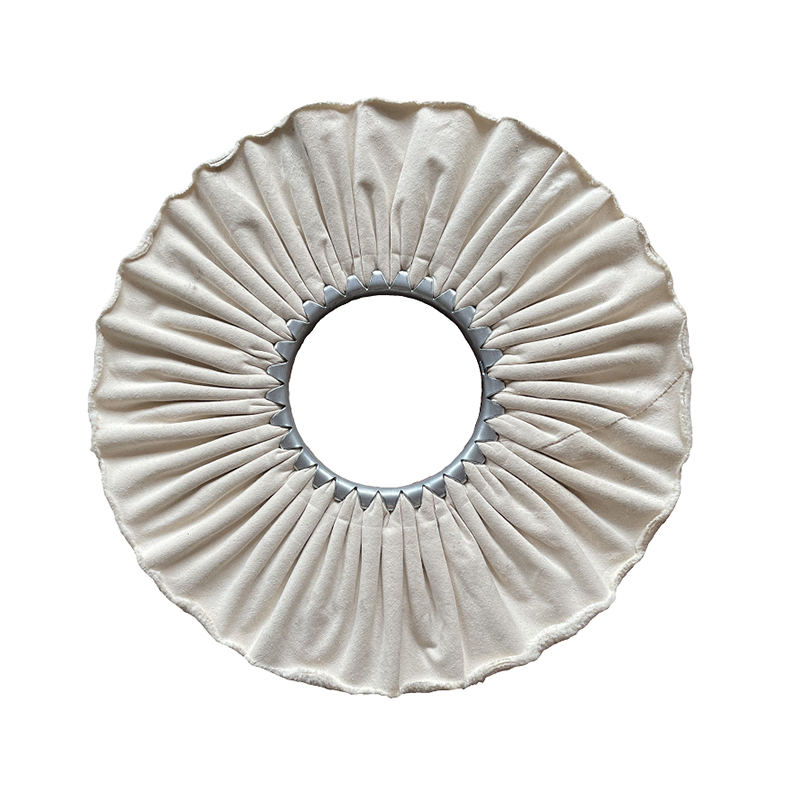
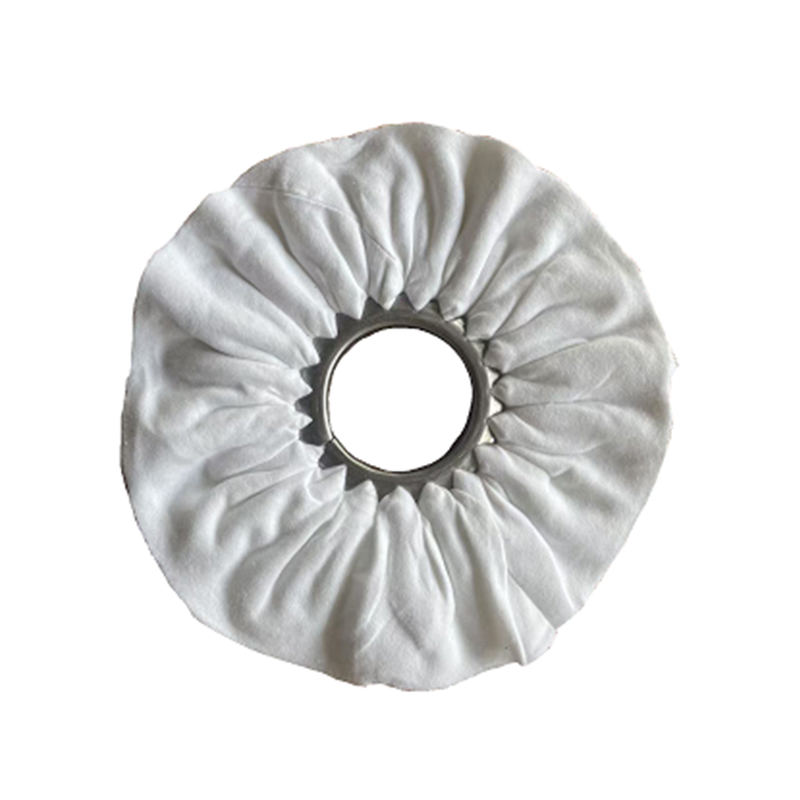
Yhdistä jokainen seos oikean pyörän kanssa — sisal leikkaamiseen, ommeltu kangas tasoittamiseen, pehmeä puuvilla lopullista värjäystä varten — ja hiekkatikkaasta tulee täydellinen viimeistelyjärjestelmä. Täysi pyörä-ja yhdistelmäsarja, metalli metallilta, meidän tuulipyörän kiillotusopas peilin viimeistelyyn kulkee sen läpi askel askeleelta.
Kolme virhettä, jotka pilaavat metallipinnan
- Karkeusaskeleiden ohittaminen. Nykyään piilottamasi syvät naarmut tulevat esiin, kun seos koskettaa osaa ensimmäistä kertaa.
- Liian kovaa painamista. Kova paine lasittaa paperin, lämmittää ohuen metallin ja halkeaa pehmeitä metalleja. Anna viljan leikata.
- Hionta pölyn päälle. Arkin alle jääneet käytetyt rakeet ja metallihiukkaset vetävät tuoreita naarmuja valmiilla alueilla. Pyyhi jokaisen karkeudenvaihdon välillä.
Mikään näistä ei maksa mitään välttämistä etukäteen - ne maksavat jälkikäteen.
Grit Ladder lyhyesti
Valitse aloituskarkeus edessäsi olevasta vauriosta, älä tavan mukaan: 40-80 kaistaleeseen, 120-180 tasoittamiseen, 240-320 hiontaan, 400 ja hienompi esikiillotukseen. Yhdistä hioma-aine metalliin – alumiinioksidi teräkselle, piikarbidi pehmeälle metallille – ja nouse askel kerrallaan 320 tai 400 asteeseen ennen kiillotusta. Tämä sarja kattaa kaiken ruostuneista laitteistoista kiillotettuihin keittiövälineisiin.
Kun osa lähtee hiekkapaperivaiheesta, peilin laatu riippuu pyöristä ja seuraavista yhdisteistä. Näitä kulutusosia Ningbossa sijaitseva tehtaamme tuottaa suuressa mittakaavassa – sisalpyöriä, kankaan kiillotuspyöriä, läppäpyöriä ja värikoodattuja yhdisteitä räätälöityinä kokoina tuotantolinjoille maailmanlaajuisesti.